Talaşlı İmalatta Yüzey Pürüzlülüğünü Etkileyen Temel Parametreler
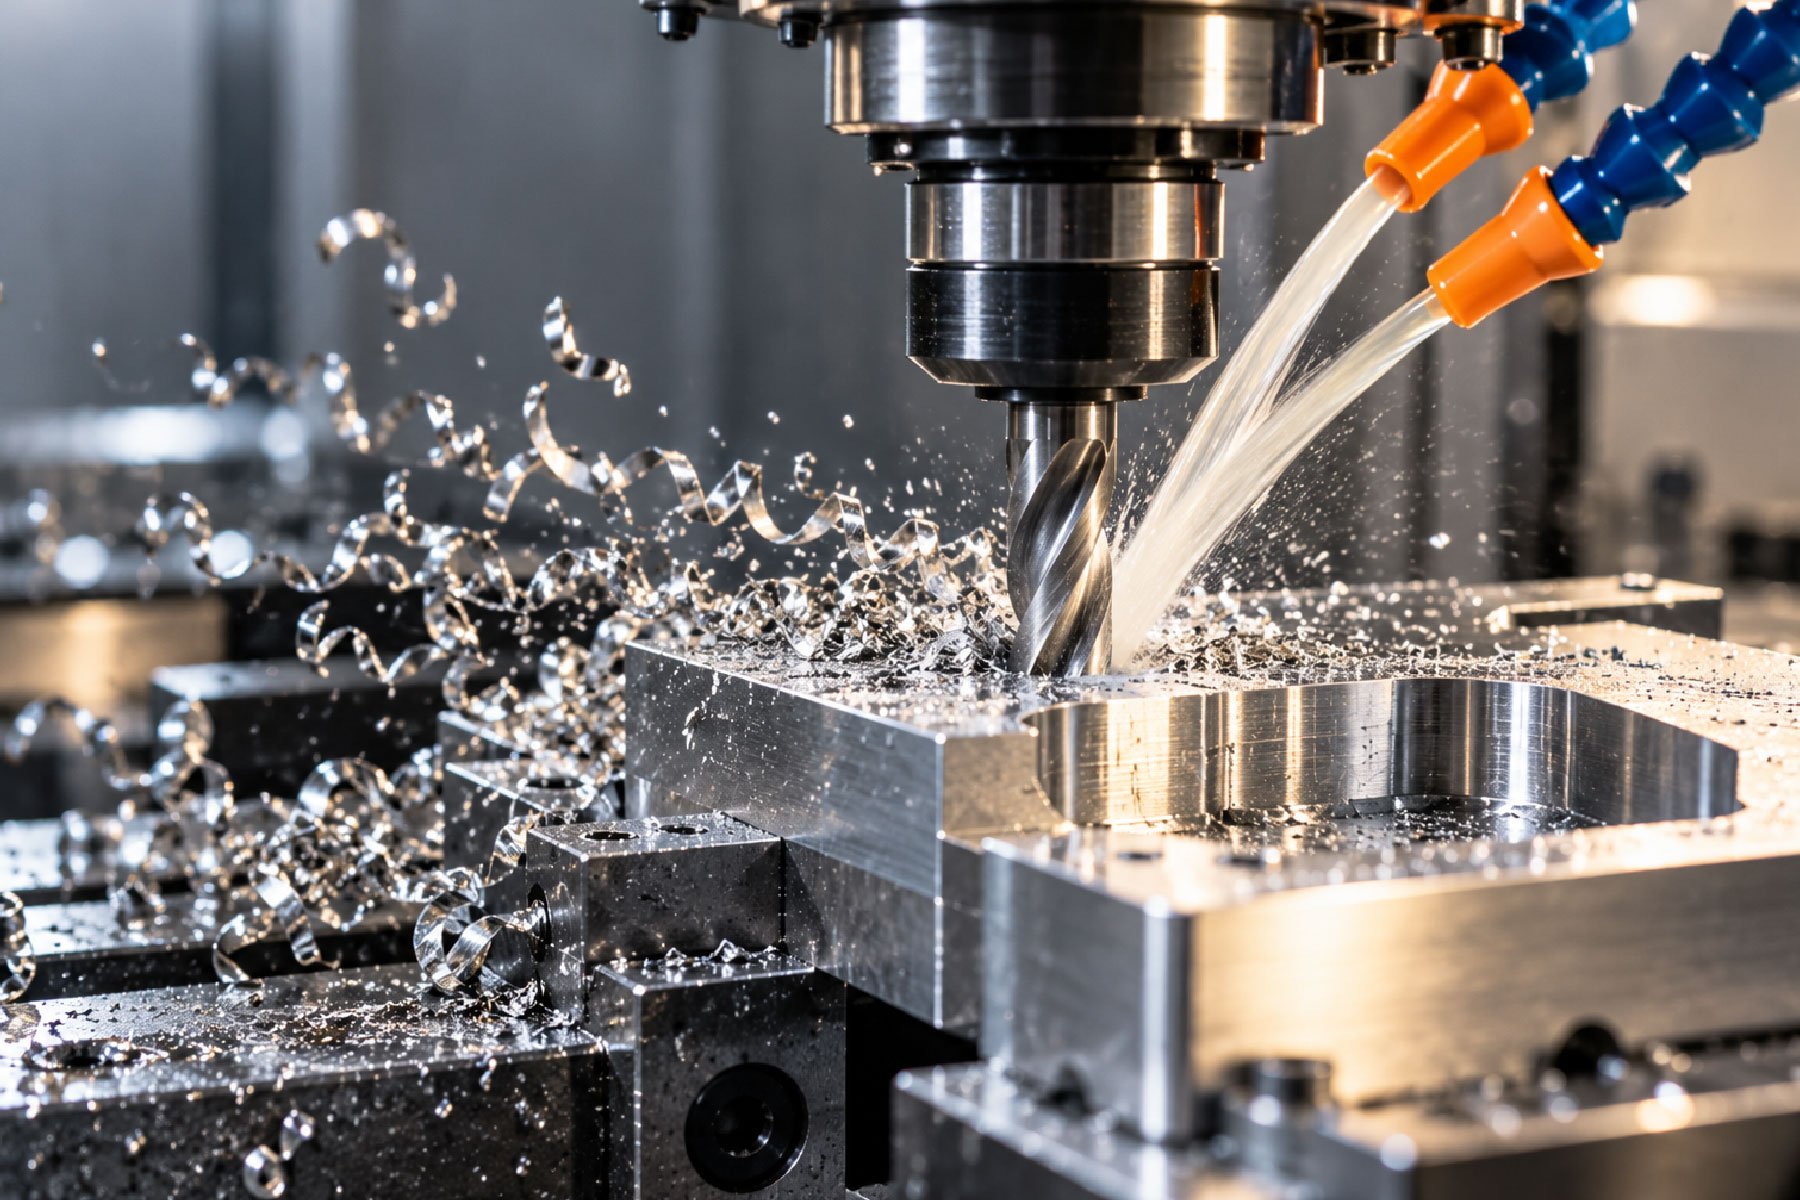
❝Talaşlı imalatta parça kalitesini belirleyen yüzey pürüzlülüğü kavramını ve bu durumu etkileyen temel üretim parametrelerini inceleyin.
Talaşlı imalat süreçlerinde üretilen parçaların yüzey kalitesi, parça ömrünü, montaj uyumunu ve mekanik performansı doğrudan etkileyen kritik bir kalite kriteridir. CNC kayar otomatlar ve geleneksel tezgahlar üzerinde gerçekleştirilen operasyonlarda istenen yüzey pürüzlülüğü değerini elde etmek, birçok farklı parametrenin bir arada kontrol edilmesini gerektirir. Üretim süreçlerinde hata payını en aza indirmek ve standartları korumak için yüzey kalitesini etkileyen temel etkenlerin detaylı olarak incelenmesi şarttır.
Kesme Hızı ve Yüzey Kalitesi Arasındaki İlişki
Kesme hızı, talaş kaldırma operasyonlarında yüzey pürüzlülüğünü belirleyen en dinamik faktörlerin başında gelir. Takım ucunun iş parçası yüzeyi üzerindeki hareket hızı arttıkça, genellikle daha temiz ve pürüzsüz yüzeyler elde etmek mümkündür. Düşük kesme hızlarında malzeme yırtılarak uzaklaşma eğilimi gösterdiği için mikroskobik düzeyde pürüzler ve çapaklar oluşabilir.
Yüksek kesme hızları ise built-up edge (sırt birikintisi) oluşumunu azaltarak yüzey kalitesine olumlu katkı sağlar. Ancak kesme hızının tezgâh kapasitesine, takım geometrisine ve işlenen malzemenin özelliklerine uygun olarak optimize edilmesi gerekir. Aşırı yüksek hızlar takım aşınmasını hızlandırarak zamanla yüzey kalitesinin olumsuz etkilenmesine yol açabilir.
İlerleme Miktarının Yüzey Pürüzlülüğüne Etkisi
Takımın iş parçası ekseni boyunca ilerleme hızı (ilerleme miktarı), yüzey pürüzlülüğü profili üzerinde doğrudan mekanik bir iz bırakır. Teorik olarak yüzey pürüzlülüğü, kullanılan kesici ucun burun yarıçapı ile ilerleme miktarının matematiksel bir kombinasyonudur.
- İlerleme miktarı azaldıkça diş başına düşen iz derinliği azalır ve yüzey daha pürüzsüz hale gelir.
- İlerleme miktarının artırılması üretim süresini kısaltır ancak yüzeyde daha belirgin besleme izleri bırakır.
- Hassas talaşlı imalat uygulamalarında ilerleme hızı, tolerans sınırları ve yüzey pürüzlülüğü gereksinimleri dengelenerek seçilmelidir.
Kesici Takım Geometrisi ve Uç Burun Yarıçapı
Kesici takımın tasarımı, kesme kenarının formu ve burun yarıçapı yüzey kalitesini belirleyen diğer temel unsurlardır. Takım ucundaki burun yarıçapı ($r_{\epsilon}$), işlenen yüzeyde kalan tepe noktalarının yüksekliğini doğrudan etkiler.
Daha büyük burun yarıçapına sahip kesiciler, yüzey üzerindeki izleri yayarak daha düşük pürüzlülük değerleri elde edilmesini sağlar. Bununla birlikte, büyük burun yarıçapları radyal kesme kuvvetlerini artırarak titreşim riskini tetikleyebilir. Bu nedenle iş parçasının rijitliği ve tezgâhın dinamik yapısı göz önünde bulundurularak doğru takım seçimi yapılmalıdır.
Titreşim ve Tezgah Dinamiklerinin Rolü
Talaşlı imalat sırasında ortaya çıkan titreşimler, yüzey pürüzlülüğünü bozan en büyük engellerden biridir. Tezgahın, iş parçasının veya kesici takımın rijitlik eksikliği, kesme bölgesinde chatter (konuşma/titreşim) adı verilen salınımlara neden olur.
Bu salınımlar yüzeyde dalgalı ve düzensiz izler bırakarak ölçü ve form hatalarını beraberinde getirir. Titreşimi önlemek için:
- Doğru bağlama teknikleri ve uygun tutucular kullanılmalıdır.
- Kesme parametreleri tezgahın dinamik sınırları içerisinde tutulmalıdır.
- Aşınmış veya balanssız takımlar zamanında değiştirilmelidir.
Soğutma Sıvısı Kullanımı ve Talaş Tahliyesi
Doğru soğutma sıvısı uygulaması, kesme bölgesindeki ısıyı uzaklaştırarak takım ömrünü uzatır ve yüzey kalitesini dolaylı yoldan destekler. Aynı zamanda talaşların kesme bölgesinden hızla uzaklaştırılması, talaşların iş parçası yüzeyine tekrar çarparak çizik oluşturmasını engeller.
Yüksek basınçlı soğutma sistemleri, özellikle zor işlenen malzemelerin işlenmesinde talaş kırılmasını kolaylaştırarak yüzey bütünlüğünün korunmasında önemli bir rol üstlenir.