CNC Kayar Otomatlarda Parça Kalitesini Etkileyen Tolerans Kriterleri
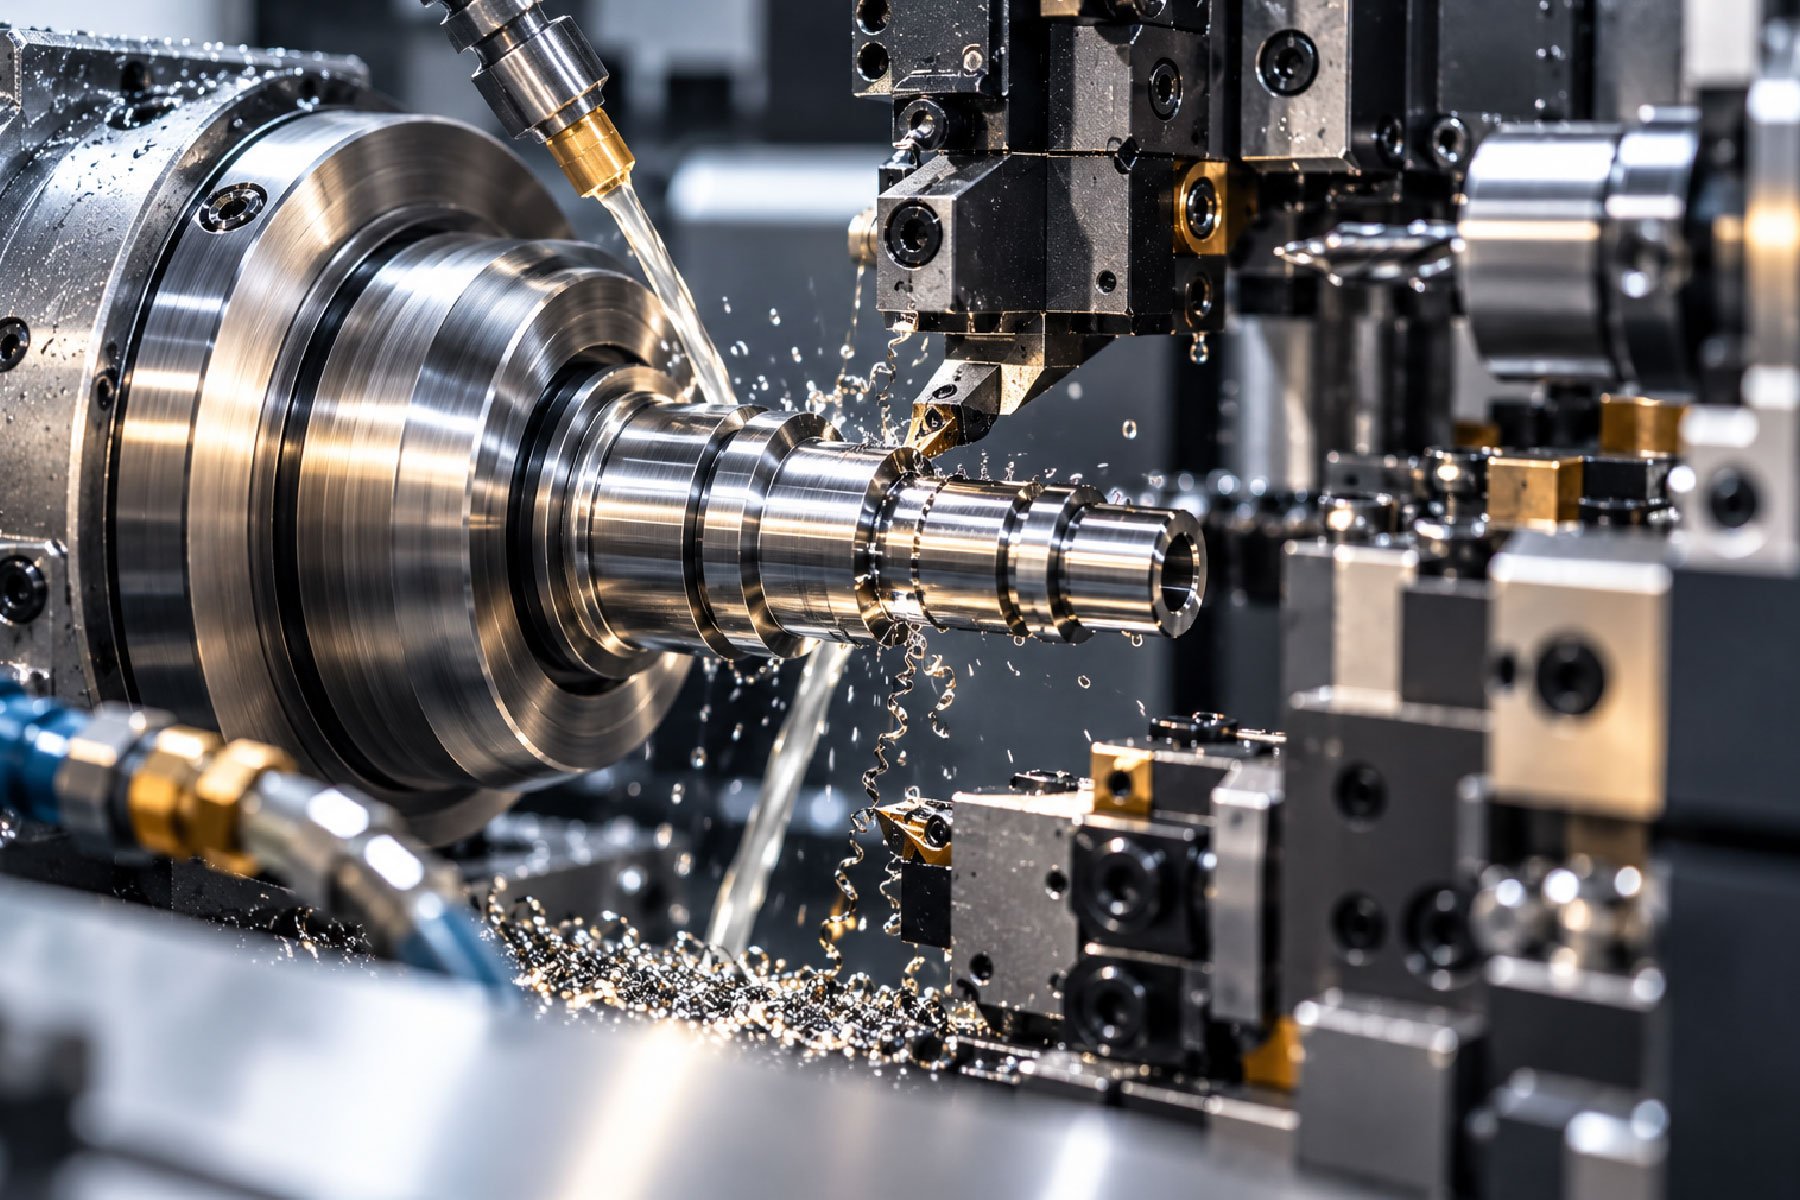
❝CNC kayar otomat tezgahlarında işleme hassasiyetini ve parça kalitesini belirleyen temel tolerans kriterleri hakkında bilgilendirici detaylar.
Talaşlı imalat süreçlerinde parça kalitesi; üretim hızından ziyade, belirlenen teknik toleranslara sadık kalınabilmesiyle doğrudan ilişkilidir. Özellikle hassas sektörlere yönelik üretim yapan tesislerde, iş parçasının geometrik ve boyutsal doğruluğu kritik bir önem taşır. Üretim sürecinde karşılaşılan sapmalar, nihai ürünün montaj aşamasında sorun yaratmasına veya işlevini tam olarak yerine getirememesine neden olabilir. Bu doğrultuda, tolerans kriterlerinin doğru anlaşılması ve üretim sürecinde sıkı bir şekilde takip edilmesi, kalite standartlarının sürdürülebilirliği açısından temel bir gerekliliktir.
CNC Kayar Otomatlarda Tolerans Kavramı ve Önemi
CNC kayar otomatlar, küçük çaplı ve yüksek hassasiyet gerektiren parçaların seri üretiminde yaygın olarak tercih edilen gelişmiş tezgahlardır. Bu tezgahların en belirgin özelliği, malzemenin kılavuz burç vasıtasıyla desteklenerek işlenmesi ve kesme noktasına çok yakın bir mesafede operasyon gerçekleştirilmesidir. Bu yapısal avantaj, uzun ve ince parçalarda dahi yüksek form doğruluğu elde edilmesini sağlar. Ancak tolerans kriterlerinin doğru yönetilmemesi durumunda, tezgahın sunduğu bu potansiyel tam olarak değerlendirilemez.
Tolerans; bir parçanın ölçüsel veya geometrik özelliklerinde izin verilen sapma sınırlarını ifade eder. Talaşlı imalatta parça kalitesini güvence altına almak için boyutsal toleransların yanı sıra biçim ve konum toleranslarının da dikkate alınması gerekir. Sıkı tolerans sınıflarında çalışırken, en küçük bir sapma dahi üretilen parçanın hurdaya ayrılmasına yol açabilir. Bu nedenle, işlenecek malzemenin özelliklerinden tezgahın mekanik durumuna kadar pek çok faktörün bir arada değerlendirilmesi şarttır.
Parça Kalitesini Doğrudan Etkileyen Başlıca Tolerans Kriterleri
Talaşlı imalatta parça kalitesini belirleyen tolerans kriterleri temel olarak üç ana başlık altında incelenebilir. Her bir kriter, parçanın işlevselliği ve montaj uyumluluğu üzerinde doğrudan etkiye sahiptir:
- Boyutsal Toleranslar: Parçanın çap, boy ve derinlik gibi temel ölçülerinin istenen değerlerden sapma miktarını sınırlar.
- Yüzey Pürüzlülüğü ve Kalitesi: İşleme sonrasında yüzeyde kalan mikroskobik pürüzlerin seviyesidir. Sıkı toleranslar genellikle düşük pürüzlülük değerlerini beraberinde getirir.
- Geometrik Toleranslar (GD&T): Silindirlik, koaksiyellik, diklik ve paralel gibi form ve konum özelliklerinin kontrolünü sağlar.
Bu kriterlerin her biri, parça tasarımının gereksinimlerine göre teknik resim üzerinde net bir şekilde tanımlanmalıdır. Üretim ekibi, bu değerleri referans alarak kesme parametrelerini ve takım yollarını optimize eder.
Malzeme Seçimi ve Isıl İşlemin Toleranslara Etkisi
İşlenecek malzemenin cinsi, tolerans kontrolü sürecindeki en kritik değişkenlerden biridir. Farklı metal ve alaşımların kesme dirençleri, talaş kaldırma karakteristiği ve işleme esnasında ısıya bağlı genleşme katsayıları birbirinden farklıdır. Örneğin, paslanmaz çeliklerin işlenmesi sırasında oluşan ısı, malzemenin boyutsal kararlılığını etkileyebilir. Bu durum, tezgah üzerinde telafi edilmediği takdirde tolerans dışı parçaların üretilmesine neden olur.
Ayrıca, hammaddeye uygulanan ısıl işlem süreçleri de iç gerilmeleri değiştirerek işleme sonrasında boyutsal değişimlere yol açabilir. Bu nedenle, hassas tolerans gerektiren projelerde malzeme kalitesinin standartlara uygunluğu ve hammadde hazırlık süreçleri büyük bir dikkatle yönetilmelidir. Doğru malzeme seçimi, hem takım ömrünü korur hem de kararlı bir üretim süreci sağlar.
Kesici Takım Aşınması ve Tezgah Parametrelerinin Rolü
Üretim adedi arttıkça kesici takım uçlarında kaçınılmaz bir aşınma meydana gelir. Aşınan takım, kesme kuvvetlerini artırarak parçanın boyutsal doğruluğunu olumsuz etkiler. Özellikle mikron mertebesindeki hassasiyetlerde çalışan CNC kayar otomatlarda, takım aşınmasının düzenli olarak izlenmesi ve aşınma telafilerinin zamanında yapılması gerekir.
Tezgahın mekanik durumu, iş mili sıcaklığı ve soğutma sıvısının etkinliği de tolerans başarısını doğrudan etkileyen diğer unsurlardır. Operasyon esnasında ortaya çıkan ısı, tezgah elemanlarında genleşmeye neden olarak ölçü kaymalarına zemin hazırlayabilir. Bu olumsuz etkileri en aza indirmek için uygun kesme hızları, ilerleme oranları ve kaliteli soğutma sıvıları tercih edilmelidir.
Kalite Kontrol ve Ölçüm Doğruluğu
Üretilen parçaların belirlenen tolerans kriterlerine uygunluğunun doğrulanması, sürecin en kritik aşamalarından biridir. Üretim hattında gerçekleştirilen ara kontroller ve son kontrol aşamaları, hatalı parçaların bir sonraki operasyona geçmesini engeller. Gelişmiş ölçüm cihazları ve optik kontrol sistemleri, mikron seviyesindeki sapmaların dahi hızlı bir şekilde tespit edilmesine olanak tanır.
Sonuç olarak; CNC kayar otomatlarda parça kalitesi, makine teknolojisi, malzeme bilgisi, kesici takım yönetimi ve titiz bir kalite kontrol sürecinin uyumlu bir şekilde çalışmasıyla elde edilir. Tolerans kriterlerine gösterilen bu özen, müşteri beklentilerini eksiksiz karşılayan güvenilir bir üretim altyapısının temelini oluşturur.