CNC Kayar Otomatlarda İşleme Hassasiyetini Artıran Faktörler
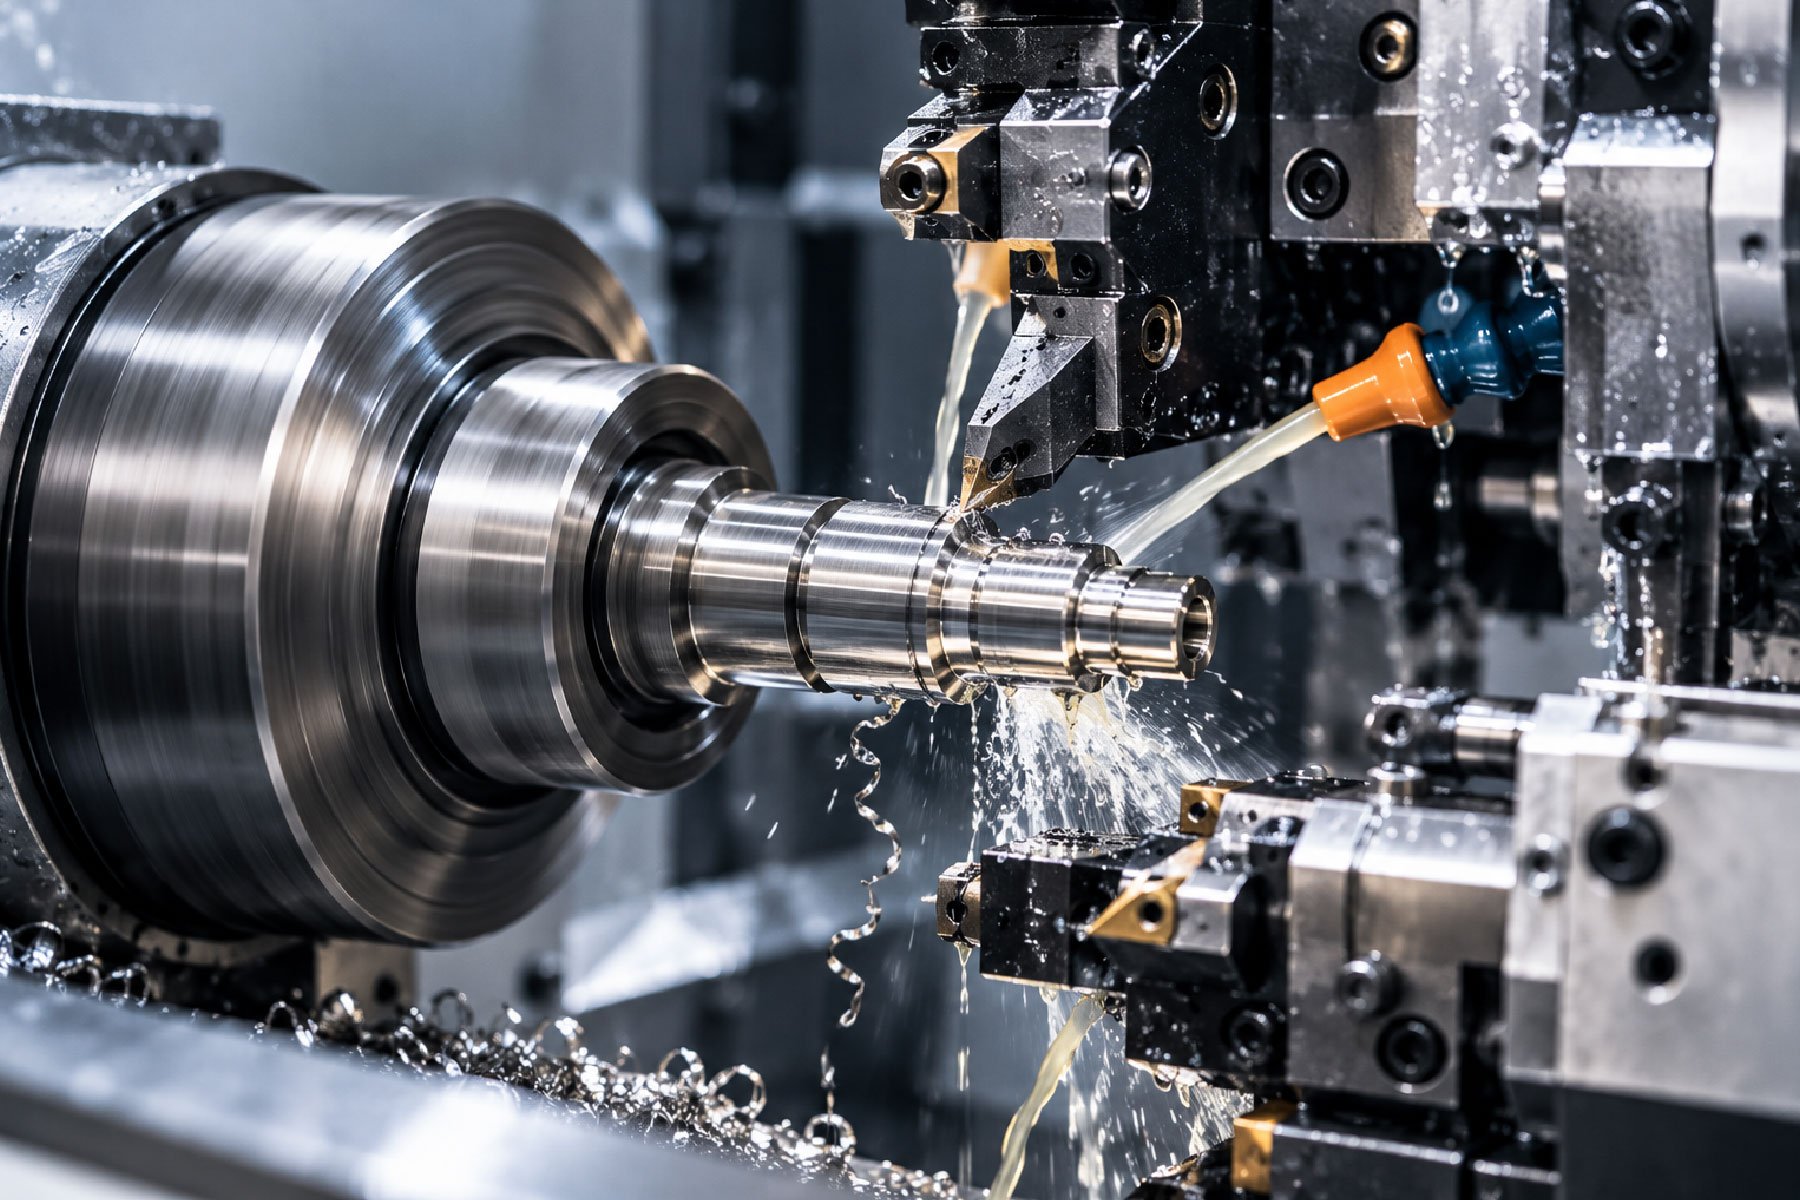
❝CNC kayar otomat tezgahlarında işleme hassasiyetini etkileyen unsurları ve verimliliği artıran temel faktörleri bu yazıda inceleyebilirsiniz.
Talaşlı imalat sektöründe yüksek hassasiyet, özellikle karmaşık ve küçük çaplı parçaların seri üretiminde en kritik başarı kriterlerinden biridir. CNC kayar otomat teknolojisi, bu yüksek doğruluğu sağlamak amacıyla geliştirilmiş özel sistemler arasında yer alır. Parçanın boyuna oranla çapının çok küçük olduğu işlerde, geleneksel torna tezgahlarına kıyasla çok daha üstün tolerans kontrolü sunar. Üretim süreçlerinde istenen kalitenin ve ölçüsel hassasiyetin sürdürülebilmesi için birden fazla bileşenin ve değişkenin titizlikle yönetilmesi gerekir.
Kılavuz Burcu ve Malzeme Uyumu
CNC kayar otomatların çalışma prensibinin temelinde kılavuz burcu (guide bushing) yer alır. Malzeme, bu burç vasıtasıyla kesme noktasına çok yakın bir konumda desteklenir. Bu yakın destek, özellikle boyuna oranla ince olan parçaların işlenmesi sırasında meydana gelebilecek titreşimleri ve esnemeleri minimuma indirir. Hassasiyetin korunmasında kılavuz burcu ile işlenen malzemenin yüzey kalitesi ve çap toleransının uyumu büyük önem taşır.
Malzemenin burç içerisindeki hareket toleransı, nihai parçanın yüzey pürüzlülüğünü ve boyutsal doğruluğunu doğrudan etkiler. Bu nedenle hammadde seçiminde çap sapmalarının minimum düzeyde tutulması, işleme hassasiyetinin sürekliliği açısından vazgeçilmez bir unsurdur.
Kesici Takım Seçimi ve Kesme Parametreleri
İşleme hassasiyeti üzerinde doğrudan etkisi olan bir diğer faktör ise kesici takımlardır. Doğru takım geometrisi ve kaplama seçimi, kesme kuvvetlerini dengede tutarak iş parçasının deforme olmasını engeller. Özellikle uzun süreli seri üretimlerde takım aşınmasının erken fark edilmesi ve zamanında müdahale edilmesi gerekir.
- Kesme hızları ve ilerleme oranlarının işlenen malzemenin özelliklerine göre optimize edilmesi,
- Titreşimi önleyen takım tutucuların tercih edilmesi,
- Takım aşınmasının düzenli olarak izlenmesi ve kontrol edilmesi.
Bu parametrelerin her biri, tezgahın kararlı çalışmasına ve mikron seviyesindeki toleransların korunmasına doğrudan katkı sağlar.
Tezgah Termal Stabilitesi ve Çevresel Koşullar
Hassas imalatta sıkça göz ardı edilen ancak sonuçları derinden etkileyen unsurlardan biri de termal kararlılıktır. CNC kayar otomatlar uzun süreli operasyonlar sırasında ısınır. Tezgah gövdesinin ve bileşenlerinin ısı değişimlerinden etkilenme derecesi, boyutsal kararlılığı doğrudan sınırlar.
Çalışma ortamındaki sıcaklık dalgalanmalarının kontrol altında tutulması, tezgahın ısıl dengesini korumasına yardımcı olur. Üretim alanındaki sıcaklık dengelemesi, özellikle uzun tolerans aralıklarının kritik olduğu projelerde ölçü sapmalarının önüne geçer.
Soğutma Sıvısı Yönetimi ve Talaş Tahliyesi
Etkin bir soğutma sıvısı yönetimi, hem kesici takım ömrünü uzatır hem de işleme hassasiyetini korur. Kesme bölgesinde oluşan ısı, doğru basınç ve debiye sahip soğutma sıvısıyla hızla uzaklaştırılmalıdır. Aynı zamanda talaşların kesme bölgesinden güvenli bir şekilde uzaklaştırılması, talaş sıkışmasından kaynaklanan yüzey hatalarını ve takım kırılmalarını önler.
Talaş tahliyesinin sürekliliği, özellikle dar toleranslı delik delme ve kanal açma operasyonlarında kararlı bir üretim süreci sağlar.
Düzenli Bakım ve Kalibrasyonun Rolü
En ileri teknolojiye sahip CNC kayar otomatlar bile düzenli bakım ve kalibrasyon yapılmadığı takdirde zamanla hassasiyet kayıpları yaşayabilir. Eksen vidalı milleri, kızaklar ve mil yataklarının periyodik olarak kontrol edilmesi, mekanik boşlukların ve aşınmaların önüne geçer.
Periyodik geometrik kontroller ve eksen kalibrasyonları, tezgahın ilk günkü hassasiyet seviyesinde çalışmasını destekler. Bu yaklaşım, üretim firesini azaltarak toplam süreç verimliliğini artırır.